河北
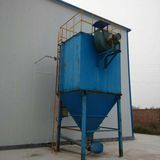
砂石脱粉机脉冲袋式除尘器技术特性与应用优势分析
砂石脱粉机脉冲袋式除尘器作为工业粉尘治理领域的核心设备,其技术设计深度融合了高效过滤、智能控制与模块化运维理念,尤其针对砂石加工行业高浓度、高黏性粉尘的治理需求,展现出显著的技术优势。以下从技术特性与应用场景两方面展开专业解析:
一、核心技术创新与性能突破
1. 超高效过滤系统
采用耐磨损覆膜滤料(PTFE/PPS复合材质),表面形成致密微孔结构,对0.3μm以上微细颗粒物实现分级拦截,过滤效率达99.9%以上。其表面光滑特性可有效降低粉尘附着力,配合脉冲喷吹清灰技术,确保滤袋长期保持低阻力运行状态,满足砂石行业矽尘、石粉等高浓度粉尘的深度净化需求。

2. 自适应智能控制系统
集成PLC智能监测模块,实时采集设备进出口压差数据,通过算法模型动态优化清灰周期(5-30分钟可调)。相比传统定时清灰模式,压缩空气消耗量降低30%以上,同时避免过度清灰导致的滤袋损伤。系统支持远程参数设置与故障诊断,实现无人值守下的稳定运行。
3.模块化离线清灰设计
采用分室独立结构(通常配置4-12个独立单元),每个单元配备独立气动提升阀。当单室进入检修状态时,其余单元可维持满负荷运行,确保生产线连续作业需求。离线清灰模式彻底消除二次扬尘风险,清灰效率较在线模式提升40%,滤袋再生效果显著。
4. 强化型结构耐久性
设备主体采用Q345B加厚钢板焊接成型,关键部位增设加强筋板,整体刚度提升25%。喷吹管路系统采用316L不锈钢材质,耐腐蚀性能优异。滤袋骨架采用12道环筋加固设计,配合弹性涨圈密封结构,可承受-30℃至+150℃极端工况,滤袋使用寿命延长至2-3年(日均运行16小时工况)。

二、典型应用场景与工艺适配性
砂石料加工全流程覆盖
- 脱粉环节:针对振动筛分产生的呼吸性粉尘(PM2.5占比超60%),通过负压集尘系统实现99.5%以上的捕集效率,出口排放浓度≤10mg/m³。
-破碎工段:配置防爆型脉冲阀组,有效处理颚式破碎机、圆锥破碎机产生的火花粉尘,满足ATEX防爆标准要求。
- 输送系统:采用密闭式吸尘罩设计,结合管路压力平衡技术,解决皮带输送机落料点粉尘逃逸问题。
2. 机制砂生产线深度治理
在立轴冲击破(制砂机)后端配置两级除尘系统:
-一级粗效分离:采用旋风除尘器预处理大颗粒粉尘,降低后续滤袋负荷。
- 二级精滤单元:脉冲袋式除尘器对0.3-10μm颗粒物进行终极净化,确保成品砂含粉量≤3%,满足GB/T 14684-2022《建设用砂》标准。
3.恶劣工况适应性优化
针对高湿度工况(相对湿度>80%),配置脉冲预热装置,防止滤袋结露糊袋;在北方寒冷地区,增设电伴热系统,确保压缩空气温度≥5℃,避免喷吹管路冻堵。设备整体防护等级达IP55,可适应-40℃至+50℃环境温度。
三、技术经济性分析
该设备通过结构优化与智能控制实现全生命周期成本降低:
- 能耗指标:单台设备处理风量10000-100000m³/h,系统阻力≤1500Pa,较传统除尘器节能15-20%。
- 维护成本:模块化设计使滤袋更换时间缩短至2小时/室,年维护成本降低约35%。
- 环保效益:粉尘排放浓度远低于GB 16297-1996《大气污染物综合排放标准》限值,助力企业实现超低排放改造目标。
结语
砂石脱粉机脉冲袋式除尘器通过材料科学、流体力学与智能控制技术的深度融合,构建了高效、稳定、低维护的粉尘治理解决方案。其模块化架构与极端工况适应性设计,尤其适用于砂石骨料行业规模化、连续化生产需求,为推动绿色矿山建设提供了关键技术支撑。

特别声明:以上内容(如有图片或视频亦包括在内)为自媒体平台“网易号”用户上传并发布,本平台仅提供信息存储服务。
Notice: The content above (including the pictures and videos if any) is uploaded and posted by a user of NetEase Hao, which is a social media platform and only provides information storage services.