河北
气箱脉冲除尘器模块化钢结构体系解析
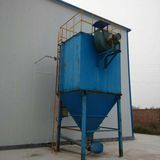
气箱脉冲除尘器作为高效粉尘治理设备,其模块化钢结构设计通过五大功能单元的协同运作,实现了气固分离、脉冲清灰、粉尘收集及系统控制的完整工艺闭环。以下从结构功能、协同机制及技术优势三方面展开专业解析:
一、模块化结构体系构成
1. 上部气箱清灰区(脉冲动力核心)
采用密闭分室化设计,由提升阀、电磁阀及脉冲喷吹管路构成独立控制单元。每个气箱对应一组滤袋仓室,通过离线清灰机制实现单仓气流切断与停机喷吹。分室结构有效避免清灰时粉尘二次吸附,配合高压气源(0.5-0.7MPa)实现滤袋表面粉尘的瞬间剥离,清灰效率较传统反吹风提升30%以上。

中部过滤除尘区(净化功能核心)
由花板、滤袋及袋笼组成三级过滤体系:
- 花板:采用Q345B钢板激光切割工艺,精度达±0.1mm,确保滤袋安装密封性;
- 滤袋:根据工况可选聚酯针刺毡、PPS或PTFE覆膜材质,过滤精度达5mg/m³以下;
- 袋笼:碳钢镀锌处理,纵向筋数≥8根,抗变形能力≥2000Pa负压,防止滤袋吸瘪失效。
该区域实现含尘气体(初始浓度≤1000g/m³)的梯度净化,排放浓度稳定低于10mg/m³。
3. 下部集尘灰斗区(物料回收单元)
采用60°锥角漏斗结构,配合气动卸灰阀或螺旋输送机实现粉尘定时排放。灰斗内壁敷设2mm厚耐磨钢板,可承受物料冲击力≥5J/cm²,有效防止大颗粒粉尘(粒径≥50μm)堆积导致的气流偏流问题。
4.进出风管道结构(流场优化系统)
- 进风管:设置于灰斗中上部,采用渐缩管设计(收缩角≤15°),实现气流均匀分布;
- 出风管:位于顶部气箱侧面,配备导流板与消声器,降低出口流速(≤15m/s)及噪声(≤85dB)。
流场模拟显示,该布局可使箱体内速度场均匀性系数≥0.85,显著延长滤袋使用寿命。
电控与气源系统(智能控制中枢)
- 电控柜:采用PLC+触摸屏控制,支持清灰周期(1-60min可调)、脉冲宽度(0.05-0.3s可调)及提升阀联动控制;
- 气源单元:配备螺杆空压机(排气量≥1m³/min)、储气罐(容积≥0.6m³)及冷冻式干燥机,确保压缩空气露点≤-40℃,避免喷吹管路结露。
系统具备故障自诊断功能,可实时监测压力、温度及阀门状态,保障设备连续稳定运行。
二、模块化协同机制
1. 气固分离流程:含尘气体经进风管进入灰斗→大颗粒粉尘沉降→细颗粒随气流上升→经滤袋过滤后洁净气体通过花板→由出风管排出。
2.脉冲清灰流程:电控系统触发提升阀关闭→对应气箱压力升至设定值→电磁阀开启→高压气流经喷吹管对滤袋进行反向脉冲喷吹→剥离粉尘落入灰斗→提升阀复位恢复过滤。
3. 粉尘回收流程:灰斗内粉尘积累至设定高度→卸灰阀定时开启→粉尘通过输送设备外排至储料仓。
三、技术优势与行业应用
该模块化设计具备三大核心优势:
1.维护便捷性:分室结构支持在线检修,单仓更换滤袋时间≤30min;
2. 运行稳定性:气源系统冗余设计(双空压机+双储气罐)保障24小时连续作业;
3.适应广泛性:可处理温度≤200℃、湿度≤80%的各类工业粉尘,广泛应用于钢铁、电力、水泥、化工等行业。
结语
气箱脉冲除尘器通过模块化钢结构与智能控制系统的深度融合,实现了除尘效率、设备可靠性及运维经济性的平衡,为工业粉尘治理提供了标准化、可复制的解决方案。其设计理念符合《大气污染物综合排放标准》(GB 16297-1996)及欧盟EN15713标准要求,具有显著的环境效益与市场竞争力。
特别声明:以上内容(如有图片或视频亦包括在内)为自媒体平台“网易号”用户上传并发布,本平台仅提供信息存储服务。
Notice: The content above (including the pictures and videos if any) is uploaded and posted by a user of NetEase Hao, which is a social media platform and only provides information storage services.