河北
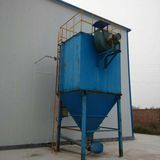
煤矸石破碎生产线配套布袋除尘器:高能效过滤与智能清灰技术的创新应用
在矿山及煤炭加工行业,煤矸石破碎环节产生的粉尘污染已成为制约绿色生产与环保达标的关键挑战。针对这一痛点,新一代高效布袋除尘器通过集成高能效过滤技术与智能脉冲清灰系统,实现了粉尘净化效率的突破性提升,为高粉尘场景提供了可靠的技术解决方案。
一、技术核心:高能效过滤与智能清灰协同增效
1. 超细纤维滤料,过滤效率达99.9%以上
采用PTFE覆膜滤料与梯度结构复合滤材,通过表面过滤与深层过滤的协同作用,可高效截留0.3μm以上颗粒物,确保排放浓度低于10mg/m³,满足《大气污染物综合排放标准》(GB 16297-1996)及地方超低排放要求。滤料表面疏水处理技术进一步提升了抗结露性能,延长使用寿命。

智能脉冲清灰系统,实现精准控压与节能运行
基于压力反馈闭环控制技术,系统实时监测滤袋阻力变化,通过可编程逻辑控制器(PLC)动态调整脉冲喷吹参数(喷吹压力、间隔时间、脉冲宽度),避免过度清灰导致的二次扬尘与滤袋损伤。相比传统定时清灰模式,能耗降低30%,清灰效率提升50%。
二、模块化设计:灵活适配多场景需求
1. 标准化单元组合,快速部署与扩容
除尘器主体采用模块化框架结构,单模块处理风量范围覆盖5000-50000m³/h,可根据煤矸石破碎线产能灵活组合,支持在线扩容与检修维护。模块间独立密封设计,有效防止交叉污染。
2. 防爆与耐腐蚀设计,保障安全运行
针对煤炭加工场景的易燃易爆特性,设备配置泄爆阀、惰性气体保护装置及防静电滤料,符合《粉尘防爆安全规程》(GB 15577-2018)要求。箱体采用Q345B碳钢防腐涂层,适应高湿度、强腐蚀工况。

三、应用价值:降本增效与环保合规双赢
显著降低运维成本
滤袋寿命延长至3年以上,脉冲阀故障率低于0.5%,年维护成本降低40%。智能控制系统减少人工干预,实现无人值守运行。
助力企业绿色转型
在山西某大型煤矸石综合利用项目中,该除尘器使粉尘排放浓度稳定控制在8mg/m³以下,帮助企业通过环保验收,并获得政府清洁生产补贴。同时,回收的粉尘可二次利用为建材原料,提升资源利用率。
四、行业前景:推动高粉尘领域技术升级
随着“双碳”目标推进,矿山、煤炭加工等行业对粉尘治理提出了更高要求。本技术通过材料创新、智能控制与结构优化,为高浓度粉尘治理提供了可复制的标准化方案,未来可拓展至冶金、建材、化工等领域,助力工业绿色低碳发展。
结语
该布袋除尘器以高效、智能、可靠为核心优势,不仅解决了煤矸石破碎线的粉尘治理难题,更为行业提供了从末端治理到源头控制的系统性解决方案,是推动传统产业绿色升级的重要技术载体。

特别声明:以上内容(如有图片或视频亦包括在内)为自媒体平台“网易号”用户上传并发布,本平台仅提供信息存储服务。
Notice: The content above (including the pictures and videos if any) is uploaded and posted by a user of NetEase Hao, which is a social media platform and only provides information storage services.