河北
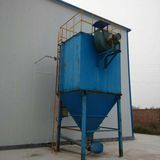
脉冲除尘器工作原理:基于过滤-清灰-排灰闭环流程的高效气固分离机制
脉冲除尘器作为工业烟气净化领域的核心设备,其工作原理通过精密设计的过滤-清灰-排灰闭环流程实现粉尘与气体的高效分离。该系统采用模块化结构与智能控制技术,确保在复杂工况下持续稳定运行,其技术本质可分解为三个关键阶段:
一、高效过滤阶段:惯性碰撞与筛分效应的协同作用
含尘气体经进风口进入灰斗后,通过导流装置完成气流均布与方向调整,形成稳定的层流状态。气体向上进入袋室区域时,流速骤降至0.8-1.2m/s,为粉尘分离创造理想条件。滤袋采用聚酯纤维基材与PTFE微孔膜复合结构,表面经烧毛压光处理形成梯度孔径分布。当含尘气流穿过滤袋时,直径>5μm的颗粒通过惯性碰撞直接附着于滤料表面,而亚微米级颗粒则在布朗运动作用下被深层捕获。净化后的气体穿透滤袋进入净气室,经出口消声器降噪后由引风机排入大气,排放浓度可稳定控制在10mg/m³以下。

二、智能清灰阶段:脉冲喷吹的流体力学优化
随着过滤进程持续,滤袋表面粉尘层厚度达3-5mm时,系统压差传感器触发清灰程序。气包内0.5-0.7MPa的压缩空气经电磁脉冲阀调控,通过Φ89mm喷吹管向滤袋实施0.1-0.2s的瞬时高压喷吹。喷吹口采用文丘里管结构,利用引射效应使清灰气流体积膨胀3-5倍,形成沿滤袋轴向分布的冲击波。该冲击波使滤袋产生0.3-0.5Hz的径向振动,配合反向气流作用,实现粉尘剥离效率>99.5%。清灰系统采用离线分室喷吹设计,确保单室清灰时其他滤室维持过滤状态,避免二次扬尘。

三、密闭排灰阶段:重力沉降与机械输送的集成控制
剥离的粉尘落入灰斗后,通过锥形斗体结构实现自然沉降浓缩,底部粉尘浓度可达60-70wt%。卸灰系统采用双层气动翻板阀与螺旋输送机组合方案,每2-4小时执行一次排灰周期。排灰过程中,上阀板关闭阻断气流通道,下阀板开启实现粉尘定量排放,有效防止漏风率>3%导致的二次污染。对于粘性粉尘工况,可增设振动电机辅助排灰,确保灰斗内残留量<0.5%。
系统集成优势
该闭环流程通过PLC控制系统实现参数自适应调节,可根据粉尘性质、气体温度等工况参数动态优化喷吹间隔(10-60s可调)和喷吹压力。滤袋采用纵向折叠结构,配合防瘪环设计,使清灰能耗降低30%的同时,使用寿命延长至24000h以上。整机气密性达GB16297-1996标准要求,漏风率<2%,特别适用于冶金、建材、化工等行业的超低排放改造项目。
通过上述精密设计的物理分离机制与智能控制策略,脉冲除尘器实现了99.9%以上的粉尘捕集效率,为工业废气达标排放提供了可靠的技术保障。

特别声明:以上内容(如有图片或视频亦包括在内)为自媒体平台“网易号”用户上传并发布,本平台仅提供信息存储服务。
Notice: The content above (including the pictures and videos if any) is uploaded and posted by a user of NetEase Hao, which is a social media platform and only provides information storage services.