河北
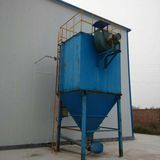
选煤厂防爆布袋除尘器在工业粉尘治理领域的行业应用优势解析
一、煤矿/洗煤厂场景下的专业化适配性
该设备针对煤炭行业破碎、筛分、转载等关键产尘环节进行专项研发,采用高强度防静电滤料与模块化结构设计,可稳定处理含尘浓度高达50g/m³的煤粉气流。其防爆性能通过ATEX认证,配备泄爆阀、无火花风机等安全装置,有效防范煤尘爆炸风险。在选煤工艺中,设备与破碎机、振动筛等主机设备形成负压除尘系统,实现粉尘源头控制,除尘效率达99.9%以上,显著改善作业环境空气质量。

二、化工/冶金领域的耐候性突破
针对化工冶金行业复杂工况,设备采用特种玻璃纤维与PTFE复合滤材,配合耐高温骨架结构,可长期稳定运行于≤260℃的高温环境。在焦化厂焦粉治理场景中,通过优化清灰系统(采用脉冲喷吹+离线清灰技术),有效解决高湿度、强腐蚀性气体导致的糊袋问题。针对冶金行业转炉二次除尘、电炉除尘等场景,设备配置预喷涂装置,可抵御氧化铁粉、金属颗粒等硬质粉尘的磨损,延长滤袋使用寿命至3年以上。
三、超低排放的环保技术优势
设备采用超细面层滤料(过滤精度≤1μm)与智能控制系统,实现粉尘排放浓度持续稳定<10mg/m³,较我国《煤炭工业污染物排放标准》(GB 20426-2006)限值提升80%以上。通过CFD流场模拟优化箱体结构,配合差压变送器与PLC自动控制,确保系统运行阻力<1500Pa,节能效果显著。其模块化设计支持扩容改造,可满足不同规模企业的环保升级需求,助力企业实现绿色生产转型。

四、全生命周期成本优化
设备采用快开式检修门与卡扣式滤袋安装结构,单次滤袋更换时间缩短至30分钟以内,维护成本降低40%。配套的脉冲阀采用不锈钢材质,使用寿命达100万次以上,减少备件更换频率。通过实施一机一档数字化管理,建立设备运行数据库,可提前预警关键部件寿命,实现预防性维护,综合运维成本较传统除尘设备降低25%-30%。
该防爆布袋除尘器通过材料创新、结构优化与智能控制的协同应用,构建了覆盖煤炭、化工、冶金等多行业的粉尘治理技术体系,其技术参数达到国际先进水平,为工业企业的安全生产与环保达标提供了可靠的技术保障。

特别声明:以上内容(如有图片或视频亦包括在内)为自媒体平台“网易号”用户上传并发布,本平台仅提供信息存储服务。
Notice: The content above (including the pictures and videos if any) is uploaded and posted by a user of NetEase Hao, which is a social media platform and only provides information storage services.