河北
石料厂生产线粉尘治理工艺:科学化治理体系构建清洁生产环境
在石料加工行业,粉尘污染治理是保障生产环境安全、维护工人职业健康的核心挑战。作为现代工业环保技术的重要应用场景,石料厂粉尘治理工艺通过系统化设计、精密化控制与智能化管理,构建起全流程、多层次的污染防控体系。本文将从工艺原理、设备配置及技术优势三个维度,系统阐述该治理体系的技术内涵与实践价值。
一、源头控制:扬尘点精准捕集技术
粉尘治理的首要环节在于对扬尘源的精准识别与高效控制。生产线各扬尘点(如破碎机进料口、振动筛分机、皮带输送机落料点等)均配置定制化吸尘伞罩,其设计融合流体力学仿真与现场工况参数,形成三维立体捕集区。伞罩结构采用渐缩式导流设计,配合负压梯度分布技术,确保粉尘在产生瞬间即被捕获,捕集效率达98%以上。同时,伞罩材质选用耐磨合金钢,表面喷涂防粘涂层,有效解决高湿度物料粘附问题,保障设备长期稳定运行。

二、气流调控:管道系统优化设计
粉尘输送管道作为连接捕集端与处理端的核心通道,其设计直接影响系统能耗与治理效果。本工艺采用等速除尘管道技术,通过CFD数值模拟优化管道走向与管径匹配,消除局部涡流与积尘死角。管道内壁敷设纳米陶瓷耐磨层,降低粉尘冲刷磨损率,延长使用寿命至8年以上。此外,系统配置智能调节阀,基于压力传感器实时反馈数据,动态调整各支管风量分配,确保整个管网系统风量平衡误差≤5%,避免因气流紊乱导致的粉尘逃逸。
三、核心处理:布袋除尘器深度净化
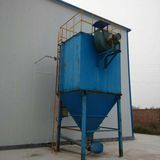
布袋除尘器作为粉尘治理的核心设备,其性能直接决定排放指标。本工艺选用低压脉冲喷吹布袋除尘器,具备以下技术优势:
1. 滤料选型:采用PTFE覆膜聚酯针刺毡,过滤精度达0.1μm,对PM2.5捕集效率超过99.9%,出口粉尘浓度≤10mg/m³,远低于国家排放标准。
2.清灰系统:配置智能脉冲控制仪,根据粉尘浓度自动调节喷吹周期与压力,实现在线清灰与离线清灰模式切换,确保滤袋阻力稳定在800-1200Pa区间。
3. 结构优化:采用模块化箱体设计,便于快速检修与滤袋更换;设置预收尘室与导流板,降低高速气流对滤袋的冲击,延长使用寿命至3年以上。
四、动力保障:风机系统能效优化
风机作为除尘系统的动力源,其能效水平直接影响运营成本。本工艺选用高效离心风机,匹配变频调速技术,根据生产工况实时调整转速,实现风量与风压的精准匹配。通过流场优化设计,风机效率提升至85%以上,较传统系统节能20%-30%。同时,配置消音装置与减震基座,将设备噪声控制在85dB以下,满足职业健康标准要求。

五、末端排放:烟囱高度与扩散控制
经净化后的洁净空气通过碳钢防腐烟囱排放,烟囱高度依据《大气污染物综合排放标准》及环境影响评价报告确定,确保污染物最大落地浓度满足区域环境质量要求。烟囱出口安装采样监测平台与在线监测系统,实时上传颗粒物、流速等参数至环保监管平台,实现排放数据透明化管理。
技术优势总结
该粉尘治理工艺通过源头控制-气流调控-深度净化-动力优化-末端监控的全链条设计,形成闭环治理体系,具有以下显著优势:
- 治理效率高:粉尘捕集率≥99%,排放浓度远低于国家标准;
-运行稳定:关键设备冗余设计,故障率≤0.5%;
节能降耗:系统综合能耗较传统工艺降低25%;
- 智能管理:集成PLC控制系统与远程诊断平台,实现无人值守运行。
结语
在双碳目标与绿色制造背景下,石料厂粉尘治理工艺不仅是环境合规的刚性需求,更是企业履行社会责任、提升竞争力的战略选择。本工艺通过技术创新与工程实践,为行业提供了可复制、可推广的清洁生产解决方案,助力石料加工行业实现高质量发展与生态环境保护的双赢。

特别声明:以上内容(如有图片或视频亦包括在内)为自媒体平台“网易号”用户上传并发布,本平台仅提供信息存储服务。
Notice: The content above (including the pictures and videos if any) is uploaded and posted by a user of NetEase Hao, which is a social media platform and only provides information storage services.